
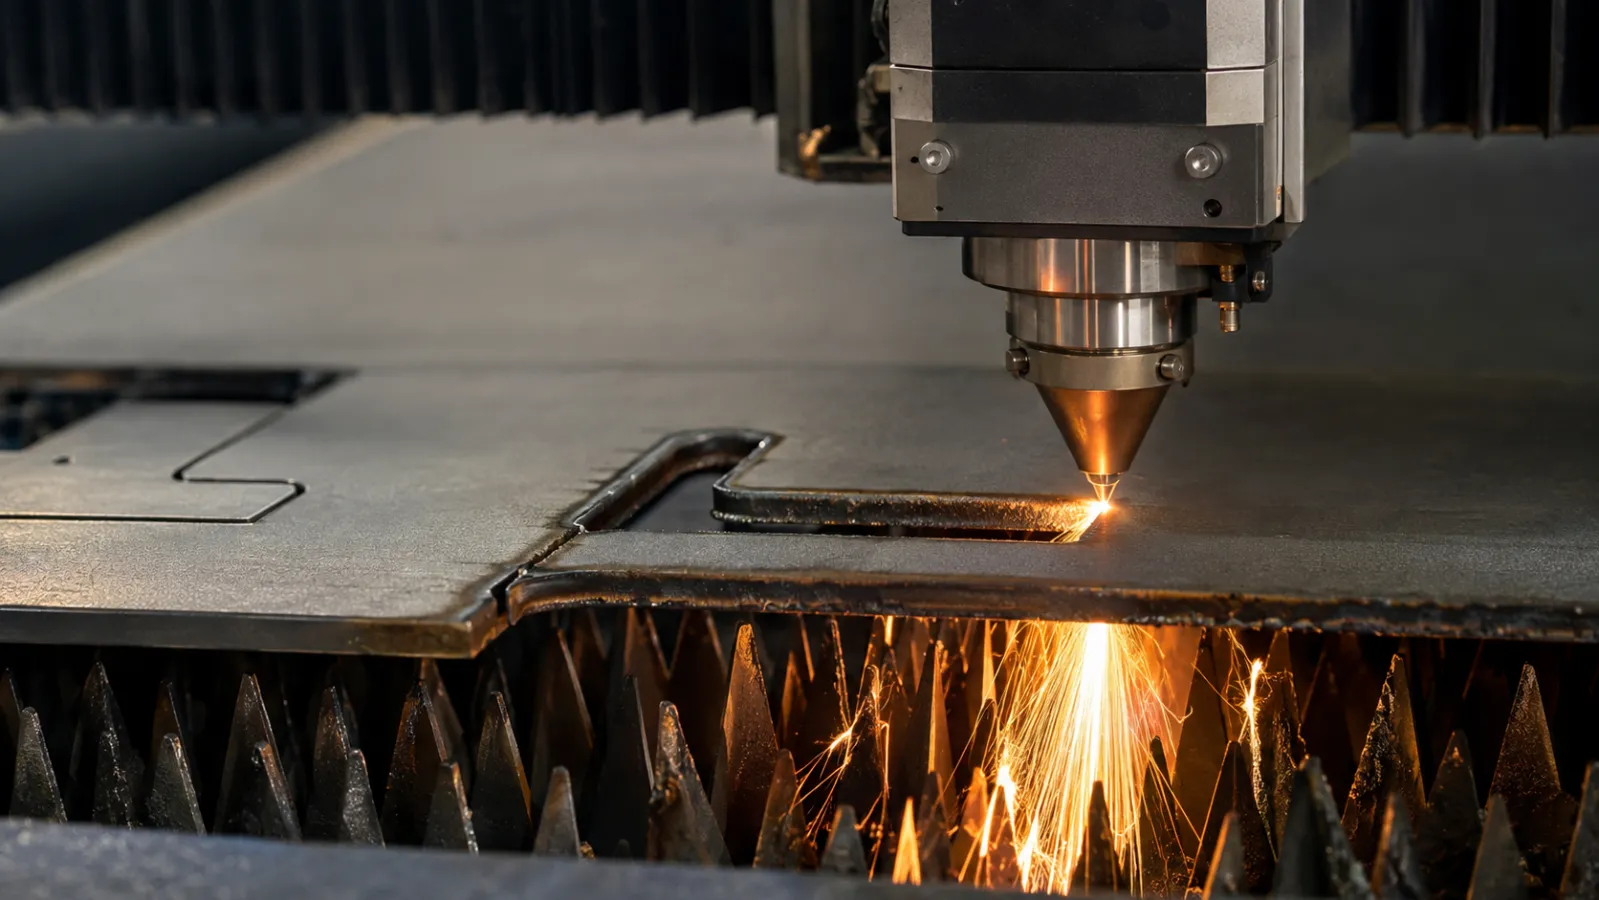
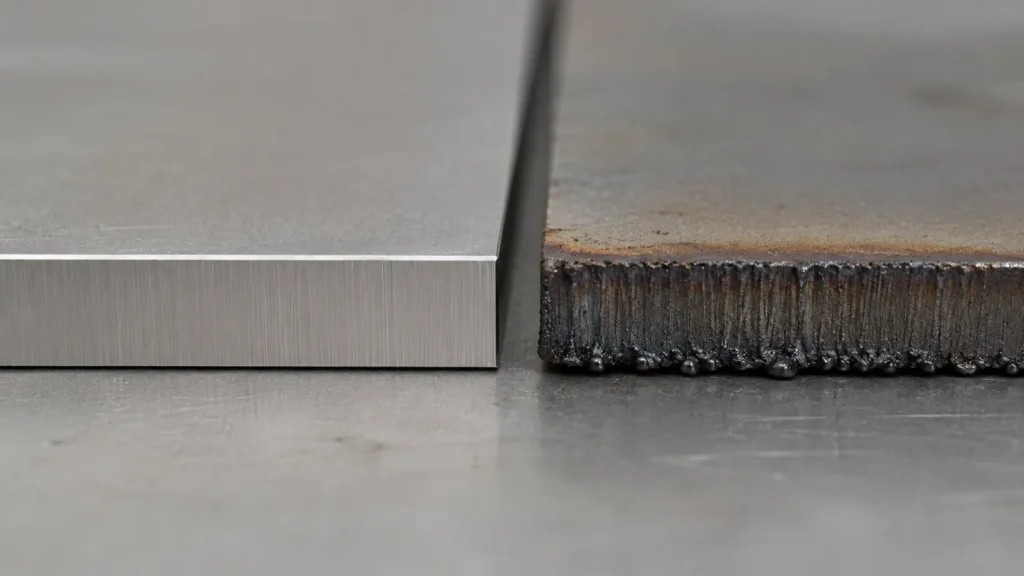
یکی از مشکلات رایج در برشکاری با لیزر، ایجاد لبههای تیره، سوخته یا همراه با دوده روی قطعه است. علت سوختن یا سیاه شدن لبه برش در دستگاه لیزر معمولاً فقط به بالا بودن توان دستگاه مربوط نمیشود؛ تنظیم نامناسب توان و سرعت، انتخاب اشتباه گاز کمکی، آلودگی لنز، فاصله نامناسب نازل و حتی نوع متریال میتوانند در این مشکل نقش داشته باشند.
برای پیدا کردن علت سیاه شدن لبه برش لیزر باید چند پارامتر اصلی دستگاه و شرایط برش بهصورت مرحلهای بررسی شوند. در ادامه مهمترین دلایل و روشهای کاهش این مشکل را بررسی میکنیم.
علت سوختن یا سیاه شدن لبه برش در دستگاه لیزر چیست؟
در حالت ایدهآل، انرژی لیزر باید فقط به اندازهای باشد که مسیر مشخصشده را ذوب یا تبخیر کند و مواد مذاب نیز توسط گاز کمکی از محل برش خارج شوند. اگر گرمای بیش از حد در قطعه باقی بماند یا تخلیه مواد مذاب بهدرستی انجام نشود، لبهها ممکن است تغییر رنگ دهند، سیاه شوند یا آثار سوختگی روی آنها ایجاد شود.
1. توان لیزر بیش از حد بالا است
یکی از اولین مواردی که باید هنگام پیدا کردن علت سیاه شدن لبه برش لیزر بررسی شود، توان دستگاه است. اگر توان لیزر نسبت به ضخامت و نوع متریال بیش از حد بالا باشد، حرارت بیشتری وارد قطعه شده و ناحیه اطراف خط برش نیز تحت تأثیر قرار میگیرد.
در این شرایط معمولاً باید بین توان، سرعت حرکت هد و ضخامت قطعه تعادل ایجاد شود.
2. سرعت برش بیش از حد پایین است
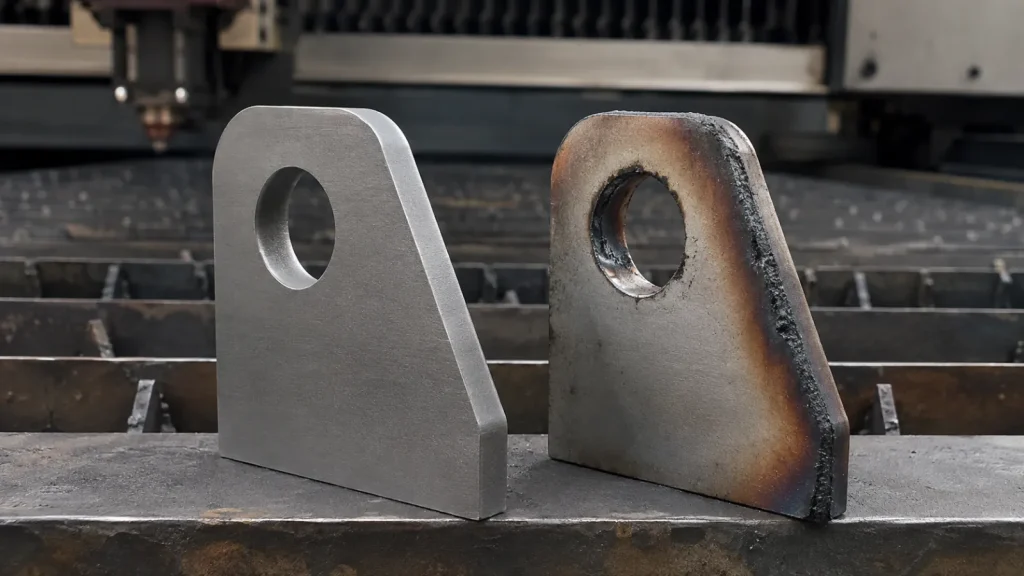
حتی اگر توان دستگاه مناسب باشد، پایین بودن سرعت میتواند باعث تجمع انرژی در یک نقطه شود. هرچه پرتو زمان بیشتری روی یک ناحیه باقی بماند، احتمال افزایش دما، اکسید شدن و سوختگی لبه بیشتر میشود.
بنابراین هنگام مشاهده لبههای سوخته، سرعت برش را همراه با توان دستگاه بررسی کنید.
3. گاز کمکی مناسب نیست یا فشار آن کم است
گاز کمکی وظیفه مهمی در خارج کردن مواد مذاب از شکاف برش و کنترل شرایط حرارتی دارد. فشار پایین گاز، تنظیم نامناسب جریان یا انتخاب گاز نامتناسب با متریال میتواند باعث باقی ماندن مواد مذاب و ایجاد لبههای تیره شود.
در برش فلزات، نوع گاز نیز روی ظاهر نهایی لبه تأثیر دارد. برای مثال استفاده از اکسیژن میتواند واکنش اکسیداسیون را افزایش دهد، در حالی که گازهای خنثی در برخی کاربردها میتوانند سطح تمیزتری ایجاد کنند.
4. لنز یا شیشه محافظ کثیف شده است
آلودگی روی لنز فوکوس یا شیشه محافظ میتواند شکل و کیفیت پرتو را تغییر دهد. در نتیجه انرژی بهصورت یکنواخت روی سطح متمرکز نمیشود و کیفیت برش کاهش پیدا میکند.
وجود دود، گردوغبار، ذرات فلزی یا آلودگی روی اپتیک دستگاه ممکن است علاوه بر ایجاد لبه نامناسب، در طولانیمدت به قطعات اپتیکی نیز آسیب بزند.
5. فوکوس لیزر درست تنظیم نشده است
موقعیت نقطه فوکوس باید متناسب با جنس، ضخامت و نوع عملیات تنظیم شود. فوکوس نامناسب باعث میشود انرژی لیزر در محل صحیح متمرکز نشود و دستگاه برای تکمیل برش حرارت بیشتری به قطعه منتقل کند.
یکی از نشانههای فوکوس نامناسب میتواند افزایش پلیسه، کاهش کیفیت سطح و سیاه شدن بخش زیرین یا کناری خط برش باشد.
6. نازل آسیب دیده یا تنظیم نیست
نازل در هدایت مناسب گاز کمکی نقش دارد. خرابی، گرفتگی یا خارج شدن نازل از مرکز میتواند باعث نامتقارن شدن جریان گاز شود.
در این وضعیت مواد مذاب بهدرستی از مسیر برش خارج نمیشوند و احتمال ایجاد سوختگی، پلیسه و تیرگی در لبه افزایش پیدا میکند. برای آشنایی بیشتر با نشانههای خرابی و زمان مناسب تعویض، مقاله «نازل لیزر چیست و چه زمانی باید تعویض شود؟» را مطالعه کنید.
7. متریال نامناسب یا سطح آلوده است
گاهی علت سوختن یا سیاه شدن لبه برش در دستگاه لیزر مستقیماً به خود قطعه مربوط میشود. وجود روغن، گریس، رنگ، پوششهای سطحی یا آلودگی میتواند هنگام برخورد پرتو لیزر سوخته و دوده ایجاد کند.
در متریالهای غیرفلزی مانند چوب، MDF و برخی پلیمرها نیز ماهیت حرارتی ماده میتواند باعث تیره شدن طبیعی لبه شود.
جدول عیبیابی سریع سیاه شدن لبه برش
| مشکل احتمالی | نشانه رایج | اقدام اولیه |
|---|---|---|
| توان بیش از حد | سوختگی زیاد اطراف برش | کاهش تدریجی توان |
| سرعت پایین | تیرگی و ناحیه حرارتی زیاد | افزایش کنترلشده سرعت |
| فشار نامناسب گاز | پلیسه و مواد مذاب روی لبه | بررسی فشار و مسیر گاز |
| لنز آلوده | کیفیت نامنظم برش | بررسی و تمیزکاری اصولی اپتیک |
| فوکوس اشتباه | اختلاف کیفیت بالا و پایین قطعه | تنظیم موقعیت فوکوس |
| نازل آسیبدیده | برش نامتقارن و پلیسه | بررسی سلامت و مرکز بودن نازل |
| سطح آلوده | دود یا لکه موضعی | تمیز کردن سطح قطعه |
چگونه از سیاه شدن لبه برش لیزر جلوگیری کنیم؟
برای رفع مشکل بهتر است تنظیمات دستگاه را بهصورت مرحلهای تغییر دهید و چند پارامتر را همزمان تغییر ندهید. ابتدا وضعیت نازل، لنز و شیشه محافظ را بررسی کنید. سپس فشار و نوع گاز، موقعیت فوکوس، سرعت و توان را با توجه به جدول پیشنهادی سازنده دستگاه یا نتایج تست برش تنظیم کنید.
همچنین قبل از برش اصلی، انجام تست روی نمونهای از همان متریال میتواند از خراب شدن قطعات اصلی جلوگیری کند.
آیا سیاه شدن لبه همیشه به معنی خرابی دستگاه است؟
خیر. در بسیاری از موارد علت سیاه شدن لبه برش لیزر فقط تنظیمات نامناسب یا شرایط متریال است و ارتباطی با خرابی جدی دستگاه ندارد.
اما اگر کیفیت برش بهصورت ناگهانی افت کرده، تنظیمات قبلی دیگر نتیجه مناسبی نمیدهند یا میزان سوختگی مرتب افزایش پیدا میکند، بهتر است بخشهایی مانند اپتیک، نازل، سیستم گاز، فوکوس و وضعیت سورس لیزر توسط فرد متخصص بررسی شوند.
نتیجهگیری
علت سوختن یا سیاه شدن لبه برش در دستگاه لیزر میتواند از تنظیم نامناسب توان و سرعت گرفته تا فشار نامناسب گاز، فوکوس اشتباه، آلودگی لنز، خرابی نازل یا شرایط نامناسب متریال متفاوت باشد.
برای پیدا کردن دقیق علت سیاه شدن لبه برش لیزر بهتر است ابتدا قطعات مصرفی و اپتیکی بررسی شوند و سپس تنظیمات توان، سرعت، فوکوس و گاز بهصورت مرحلهای اصلاح شوند. اگر مشکل پس از این بررسیها ادامه داشت، بررسی تخصصی هد، سیستم اپتیکی و سورس لیزر منطقیتر است.